Как найти надежные поковки зубчатых колес для ветроэнергетики и строительной техники
Если вы закупаете зубчатые передачи поковки для ветроэнергетики или строительной техники, разберитесь, как ковка, термообработка и механическая обработка определяют долгосрочную надёжность ваших зубчатых колёс. …
За эти годы я разговаривал с десятками закупочных и инженерных команд. Снова и снова всплывает одна и та же проблема: зубчатые колёса, которые проходят входной контроль, а затем выходят из строя гораздо раньше срока после установки в редукторы. Большинство команд, естественно, начинают оценку с чертежей, размерных цепей и сравнения цен. Это нормально, но многие упускают один базовый факт: всё зависит от правильно изготовленной кованой заготовки зубчатых колёс.
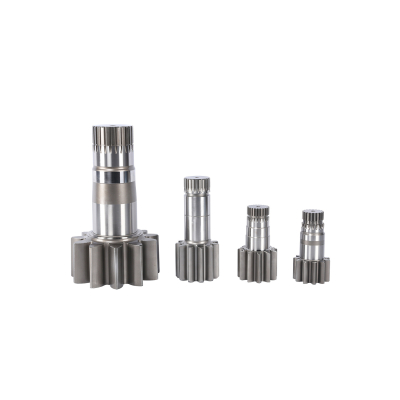
Литьё может выглядеть привлекательно в коммерческих предложениях. И всё же внутри этих деталей скрываются микроскопические пустоты и рыхлые зёрна металла. При циклическом крутящем моменте и резких ударных нагрузках, характерных для ветроэнергетики и строительной техники, эти скрытые дефекты разрастаются, пока зубчатое колесо не треснет или не износится слишком быстро. Именно поэтому многие ОЕМ-производители редукторов выбирают кованые зубчатые колёса для своих критически важных передаточных ступеней.
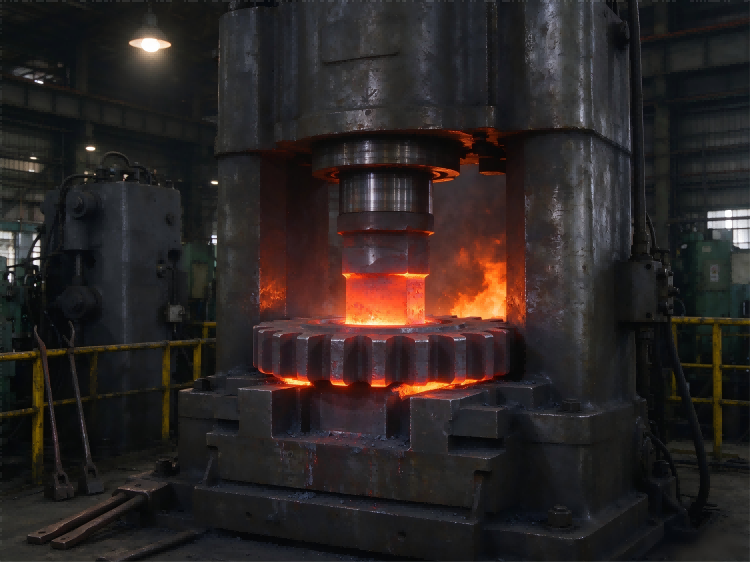
Ковка — это не просто нагрев стали и придание ей формы прессованием. Её истинная ценность заключается в переориентации внутреннего направления волокон, чтобы металлические волокна следовали контуру шестерни. Это изменение повышает вязкость и прочность на изгиб непосредственно в ножке зуба — месте, наиболее подверженном разрушению при тяжёлых нагрузках. Мы выбираем открытую или закрытую штамповку в зависимости от размера шестерни и её фактической рабочей нагрузки. Наш цех тщательно отслеживает циклы нагрева, усилие пресса и скорость охлаждения. Любой серьёзный дефект, возникший на этом этапе, не может быть полностью исправлен впоследствии, независимо от того, насколько качественной будет термообработка или механическая обработка. Визуальный и ультразвуковой контроль проводятся сразу после ковки именно по этой причине.
Термическая обработка настраивает металл так, чтобы он соответствовал нагрузкам, которые должна выдерживать деталь. Шестерни ветроэнергетических установок работают при постоянно меняющихся ветровых нагрузках, часто два десятилетия и более. Для таких узлов мы в основном применяем цементационную закалку или вакуумную закалку. Поверхность становится достаточно твердой, чтобы противостоять износу, а сердцевина остается пластичной, чтобы поглощать внезапные удары. Шестерни, используемые в строительной технике, подвергаются повторяющимся резким пикам нагрузок на экскаваторах, погрузчиках и кранах. Для них мы вместо этого применяем индивидуальные циклы закалки и отпуска. Мы храним журналы работы печей, отчеты о твердости и записи о глубине цементованного слоя для каждой партии, готовые по первому запросу вашей службы контроля качества для аудиторских проверок.
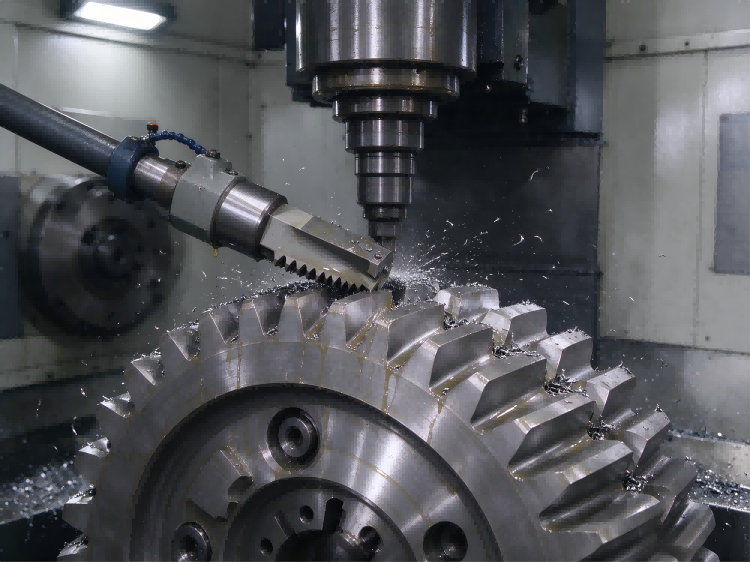
После завершения термической обработки и неразрушающего контроля поковки поступают на механическую обработку. Этот этап включает черновое точение, зубофрезерование, шлифование зубьев и финишную обработку отверстий. Незначительные отклонения профиля зубьев, биения или шероховатости поверхности накапливаются со временем. Это вызывает вибрацию, шум и ускоренный износ. Даже качественно выкованная заготовка с правильной термической обработкой не выдержит, если допуски механической обработки выйдут за пределы ваших чертёжных ограничений. Наша группа механической обработки работает по индивидуальным чертежам заказчика как для программ ветроэнергетики, так и для строительной техники.
Наши зубчатые поковки обслуживают два требовательных рынка. Узлы ветротурбин подвергаются нестабильным длительным усталостным нагрузкам. Оборудование строительных площадок испытывает повторяющиеся ударные и тяжёлые статические нагрузки. Основной технологический процесс остаётся неизменным: ковка, термическая обработка, механическая обработка. Тем не менее мы отдельно подбираем марки стали и корректируем режимы термической обработки для каждого применения.
При выборе нового поставщика не ограничивайтесь только ценой. Проверьте, контролирует ли он весь процесс внутри компании: испытание сырья, ковку, термическую обработку, механическую обработку и финальный неразрушающий контроль. Многие поставщики — всего лишь торговые посредники, передающие работу отдельным мелким мастерским. Такая разрозненная цепочка поставок ведёт к нестабильному качеству и увеличению сроков. Если конструкция вашей шестерни будет пересмотрена, завод с полным циклом производства сможет быстро скорректировать заготовку для ковки, режимы термической обработки и припуск на механическую обработку.
Подведение итогов
Поковки зубчатых колёс составляют основу тяжёлых приводных систем для ветроэнергетики и строительной техники. Стабильный срок службы обеспечивается хорошо контролируемой ковкой для выравнивания направления волокон, индивидуальной термической обработкой, балансирующей твёрдость и вязкость, и точной механической обработкой в соответствии с вашими чертёжными спецификациями. Если вы ищете индивидуальные поковки зубчатых колёс с полными сертификатами на материалы и прослеживаемыми записями технологического процесса, пришлите нам ваши чертежи и параметры нагрузки. Мы можем выстроить надёжный график поставок, соответствующий вашему плану сборки редукторов.